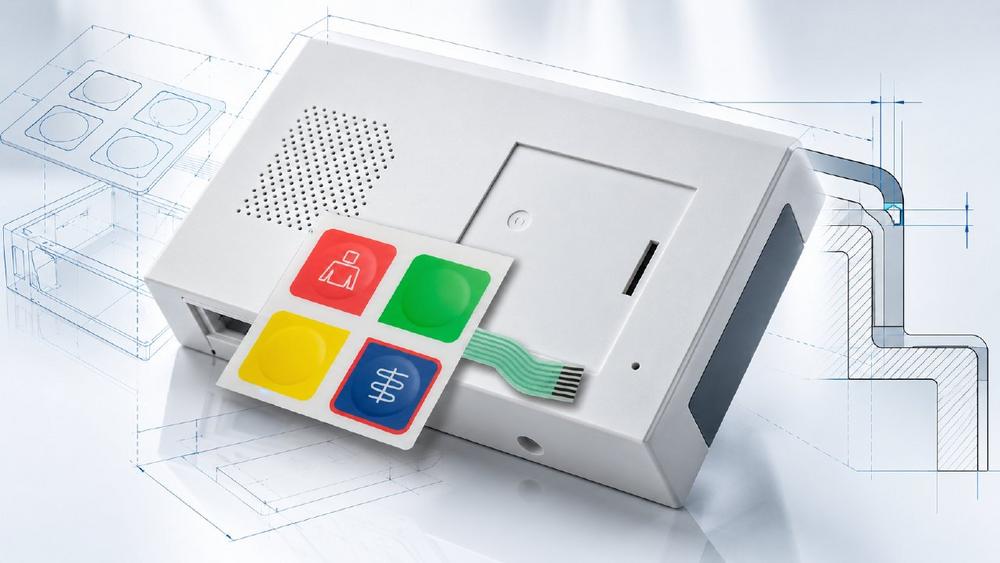
Besonders bei kundenspezifischen Kunststoffgehäusen lohnt es sich daher, die Folientastatur bereits im CAD-Modell zu berücksichtigen. Anpassungen an der Gehäusekonstruktion sind zu diesem Zeitpunkt vergleichsweise einfach. Ist das Spritzgusswerkzeug dagegen bereits gefertigt, können selbst kleine Änderungen an Ausschnitten, Aufnahmen oder Kabeldurchführungen zusätzlichen Aufwand verursachen.
Welche Schnittstellen sollten Konstrukteure deshalb vor der Werkzeugfreigabe prüfen?
1. Gehäuseaufnahme nach dem tatsächlichen Aufbau der Folientastatur auslegen
Folientastaturen können direkt auf eine ebene Gehäuseoberfläche geklebt oder in eine Vertiefung eingesetzt werden. Eine Vertiefung schützt die Außenkante und ermöglicht eine optisch weitgehend bündige Integration in die Gehäusefront. Bei deren Konstruktion sind Breite und Länge ebenso wie die Tiefe relevant.
Die Gehäuseaufnahme sollte nicht mit dem Nennmaß der Folientastatur konstruiert werden. Als konstruktiver Richtwert kann die Vertiefung etwa 0,25 mm je Seite größer als die Außenkontur der Folientastatur ausgeführt werden.
Eine Folientastatur mit einem Außenmaß von 100 × 60 mm würde damit beispielsweise eine Aufnahme von etwa 100,5 × 60,5 mm erhalten. Die endgültige Zugabe ist anhand der Fertigungstoleranzen von Tastatur und Gehäuse festzulegen. Werden beide Teile ohne ausreichendes Toleranzkonzept mit identischen Nennmaßen konstruiert, kann die Tastatur im ungünstigen Fall nicht sauber eingesetzt werden.
Für die Tiefe der Aufnahme ist wiederum nicht allein die Stärke der sichtbaren Dekorfolie maßgeblich. Eine Folientastatur besteht aus mehreren Funktionsschichten. Je nach Ausführung gehören dazu unter anderem Dekorfolie, Klebeschichten, Distanzlagen und Schaltfolien sowie taktile Elemente wie Metallschnappscheiben.
Soll die Folientastatur bündig mit der umgebenden Gehäuseoberfläche abschließen, muss deshalb die Gesamtdicke des projektspezifischen Tastaturaufbaus berücksichtigt werden.
Beispiel:
Ist der konkrete Tastaturaufbau einschließlich rückseitiger Klebeschicht 0,85 mm dick, wäre für eine bündige Integration eine Vertiefung in dieser Größenordnung Ausgangspunkt der Konstruktion.
Je nach Ausführung und eingesetzten Bedienelementen können Folientastaturen unterschiedliche Aufbauhöhen aufweisen.
Bei Folientastaturen mit Silikonoverlay ist aufgrund des zusätzlichen Silikonaufbaus mit einer höheren Aufbauhöhe zu rechnen. Die Tiefe der Gehäuseaufnahme ist entsprechend anzupassen.
Bei geprägten Tasten kommt eine weitere Dimension hinzu: Die Prägung ragt gezielt über die Grundebene hinaus. Eine umlaufende Gehäusekante darf diesen Bereich weder mechanisch behindern noch die Bedienbarkeit einschränken. Für die CAD-Konstruktion bedeutet das: Die finale Aufnahme sollte erst festgelegt werden, wenn Außenkontur, Aufbauhöhe und gegebenenfalls Prägungen der Folientastatur definiert sind.
2. Unter den Schaltbereichen eine stabile Auflage vorsehen
Die Rückseite einer Folientastatur sollte im Bereich der Tasten auf einer möglichst stabilen Fläche aufliegen. Das ist insbesondere bei taktilen Ausführungen relevant. Wird eine Taste betätigt, wirkt die Betätigungskraft nicht nur auf die Tastatur selbst, sondern wird in die darunterliegende Konstruktion eingeleitet. Gibt diese nach, kann sich das Betätigungsgefühl verändern.
Entscheidend ist daher die erforderliche Abstützung der Schaltbereiche sicherzustellen. Ausschnitte für Displays oder andere Komponenten können auch größere Bereiche der Gehäusefront einnehmen. Bei der Konstruktion sollte jedoch geprüft werden, ob die verbleibenden Flächen unter und um die Tasten ausreichend steif sind oder gegebenenfalls durch die Gehäusegeometrie beziehungsweise Versteifungen unterstützt werden müssen.
Eine vereinfachte Plattenberechnung zeigt beispielsweise:
Bei einer angenommenen Betätigungskraft von 2,5 N ergibt sich für eine umlaufend eingespannte ABS-Fläche von 100 × 100 mm und 2 mm Wandstärke rechnerisch eine Durchbiegung von rund 0,08 mm; bei 1,5 mm Wandstärke sind es bereits rund 0,20 mm. Die Werte dienen lediglich der Veranschaulichung, da Material, Geometrie und Lagerung im konkreten Gehäuse berücksichtigt werden müssen.
Bei größeren freien Bedienflächen empfiehlt es sich daher, die Front auf der Rückseite gezielt zu versteifen, statt lediglich die gesamte Wandstärke zu erhöhen. Versteifungsrippen können die freie Spannweite reduzieren. Für spritzgegossene Kunststoffteile wird als DFM-Richtwert eine Rippenstärke von etwa 40 bis 60 % der angrenzenden Wandstärke empfohlen, um zusätzliche Steifigkeit zu erreichen und gleichzeitig das Risiko von Einfallstellen auf der Sichtseite zu begrenzen.
Bei der Positionierung und Auslegung der Versteifungsrippen muss jedoch die Leiterbahnführung der Folientastatur berücksichtigt werden. Die Rippen dürfen insbesondere im Bereich der Leiterbahnstrecken keine unerwünschten Druck- oder Auflagepunkte erzeugen, die zu einer mechanischen Belastung der Leiterbahnen führen können.
Folientastatur und Gehäusefront bilden damit mechanisch ein gemeinsames System. Die Konstruktion der Gehäuseinnenseite mit Rippen, Ausschnitten oder anderen Funktionselementen sollte dies berücksichtigen.
Mehr zu Rippen, Schraubdomen und Wandstärken im Konstruktionsleitfaden für Kunststoffteile >>
3. Klebeflächen gezielt als Funktionsflächen definieren
Folientastaturen werden in der Regel über eine rückseitige Klebeschicht auf der Gehäuseoberfläche befestigt. Die dafür vorgesehene Fläche sollte deshalb nicht wie eine beliebige Sichtfläche des Gehäuses behandelt werden.
Bei Kunststoffgehäusen ist insbesondere darauf zu achten, ob für die sichtbaren Gehäusebereiche eine strukturierte oder genarbte Oberfläche vorgesehen ist.
Klebefläche möglichst glatt ausführen
Die Auflagefläche unter der Folientastatur sollte möglichst glatt ausgeführt werden, um eine gleichmäßige und zuverlässige Verklebung zu gewährleisten. Eine Struktur oder Narbung der übrigen Gehäuseoberfläche sollte daher nicht automatisch in diesen Bereich übernommen werden.
Ist eine strukturierte Oberfläche im Klebebereich konstruktiv nicht vermeidbar, sollte das geeignete Klebematerial frühzeitig abgestimmt werden. Auch spritzgussbedingte Merkmale wie störende Trennlinien, Grate oder Auswerfermarkierungen sollten sich nicht in einer kritischen Klebe- oder Dichtfläche befinden.
Wichtig ist außerdem, wo tatsächlich Klebefläche benötigt wird.
Bei Displayfenstern und größeren Gehäuseausschnitten muss eine ausreichend breite, zusammenhängende Auflage- und Klebefläche erhalten bleiben. Als konstruktiver Richtwert sollten zwischen der Kante des Gehäuseausschnitts und der Außenkante der Folientastatur mindestens etwa 3 mm Klebefläche vorgesehen werden.
Je nach Klebesystem, Gehäuseoberfläche und Anforderungen an die Abdichtung kann eine deutlich größere Breite erforderlich sein. Insbesondere wenn die umlaufende Verklebung Bestandteil des Dichtkonzeptes ist, sollte die erforderliche Klebe- beziehungsweise Dichtbreite projektspezifisch festgelegt werden. Soll die Verklebung zusätzlich eine Dichtfunktion übernehmen, ist eine durchgängige Klebezone um die abzudichtenden Bereiche besonders wichtig.
4. Folienleiter nicht als nachträgliches Detail behandeln
Die elektrische Verbindung einer Folientastatur erfolgt häufig über einen flexiblen Folienleiter, der direkt aus dem Tastaturaufbau herausgeführt wird. Dieser benötigt einen passenden Durchbruch in der Gehäusefront und anschließend einen definierten Weg bis zum Anschluss auf der Leiterplatte.
Für die Konstruktion sind deshalb mehrere Positionen voneinander abhängig:
Kabelabgang der Folientastatur → Gehäusedurchbruch → Leitungsverlauf im Gehäuse → Anschlussposition auf der Leiterplatte
Es reicht nicht aus, lediglich einen ausreichend großen Schlitz im Gehäuse vorzusehen. Bereits im CAD-Modell sollte geprüft werden, ob der Folienleiter nach dem Durchtritt durch das Gehäuse kollisionsfrei zur Elektronik geführt werden kann. Schraubdome, Versteifungsrippen, Leiterplattenaufnahmen oder Displayhalterungen dürfen den vorgesehenen Kabelweg nicht blockieren.
Eine unnötig starke Umlenkung direkt am Austritt sollte ebenfalls vermieden werden. Der zulässige Biegeradius hängt vom konkreten Aufbau des Folienleiters ab und sollte anhand der Tastaturspezifikation festgelegt werden.
Bei kompakten Gehäusen ist es deshalb sinnvoll, Kabelweg und benötigte Freiräume als Sperrflächen im CAD-Modell zu definieren, bevor Schraubdome, Rippen und weitere interne Funktionselemente endgültig positioniert werden. Auch die Anschlussposition auf der Leiterplatte sollte zu diesem Zeitpunkt bereits feststehen.
Mehr zu Rippen, Schraubdomen und Wandstärken im Konstruktionsleitfaden für Kunststoffteile >>
5. Displayfenster: Drei Komponenten müssen auf eine gemeinsame Geometrie passen
Bei der Auslegung des Displayfensters sind drei Konturen aufeinander abzustimmen: der sichtbare Bereich des Displays, der Gehäuseausschnitt und das transparente Fenster der Folientastatur.
Der Gehäuseausschnitt muss den erforderlichen Sichtbereich unter Berücksichtigung der Fertigungs- und Positionstoleranzen freigeben. Das transparente Fenster der Folientastatur definiert dagegen den von außen sichtbaren Bereich und kann so ausgelegt werden, dass Displayrahmen, Gehäusekanten oder andere dahinterliegende Strukturen abgedeckt bleiben.
Gleichzeitig muss bei der Dimensionierung des Gehäuseausschnitts die zuvor beschriebene erforderliche Klebefläche berücksichtigt werden. Ein größerer Ausschnitt schafft zwar mehr Freiraum für das Display, reduziert jedoch die verbleibende Auflage- und Klebefläche der Folientastatur.
Eine saubere Lösung besteht darin, bereits im CAD-Modell gemeinsame Bezugsachsen für Gehäuse, Folientastatur und Display festzulegen.
Bei Status-LEDs ist zwischen integrierten LEDs in der Folientastatur und LEDs auf der Leiterplatte zu unterscheiden. Bei integrierten LEDs sind Position und Anzeigebereich bereits Bestandteil des Tastaturaufbaus.
Sitzen die LEDs dagegen auf der Leiterplatte, müssen LED-Position, gegebenenfalls erforderliche Gehäuseöffnungen sowie die transparenten oder bedruckten Anzeigebereiche der Dekorfolie geometrisch aufeinander abgestimmt werden.
6. Bei der Abdichtung die komplette Baugruppe betrachten
Eine geschlossene Folienoberfläche bietet gute Voraussetzungen für Bediengeräte, die gegen Staub und Feuchtigkeit geschützt werden sollen. Daraus lässt sich jedoch nicht automatisch eine bestimmte IP-Schutzart für das komplette Gerät ableiten.
Für die Gehäusekonstruktion sind vor allem die Übergänge relevant. Wird die Folientastatur umlaufend auf die Gehäusefront geklebt, kann diese Verbindung Teil des Dichtkonzeptes sein. Durchbrüche – beispielsweise für den Folienleiter – unterbrechen jedoch die geschlossene Gehäuseoberfläche und müssen entsprechend berücksichtigt werden. Auch ein Displayfenster kann das Dichtkonzept beeinflussen.
Entscheidend ist letztlich der gesamte Aufbau aus Folientastatur, Klebesystem, Gehäuse, Durchführungen und gegebenenfalls weiteren Dichtelementen. Die geforderte Schutzart sollte daher für die montierte Baugruppe definiert und entsprechend geprüft werden.
7. Die spätere Montage bereits bei der Konstruktion berücksichtigen
Eine Konstruktion kann geometrisch funktionieren und trotzdem unnötig aufwendig zu montieren sein. Bei der Serienmontage muss die Folientastatur reproduzierbar auf der vorgesehenen Fläche positioniert werden. Besonders bei umlaufenden Gehäusekanten, Displayfenstern oder eng zueinander positionierten LEDs fallen bereits geringe Abweichungen optisch auf.
Definierte Bezugskanten oder andere Positioniermöglichkeiten können die Montage erleichtern. Ebenso wichtig ist die Reihenfolge der Montageschritte. Ein möglicher Ablauf lautet beispielsweise:
Folienleiter durch den Gehäusedurchbruch führen → Folientastatur positionieren und verkleben → Folienleiter mit der Elektronik verbinden → Leiterplatte montieren → Gehäuse schließen.
Ob diese Reihenfolge tatsächlich sinnvoll ist, hängt von der jeweiligen Konstruktion ab. Entscheidend ist, sie vor der Freigabe des Gehäuses praktisch zu überprüfen. Liegt der Steckverbinder beispielsweise nach der Leiterplattenmontage nicht mehr zugänglich hinter einem Gehäusesteg, wird aus einem kleinen Konstruktionsdetail später ein Montageproblem.
8. Checkliste vor der Werkzeugfreigabe
Bei einem kundenspezifischen Spritzgussgehäuse ist der Zeitpunkt der finalen Abstimmung besonders wichtig. Solange das Gehäuse als CAD-Modell vorliegt, können Aufnahmeflächen, Ausschnitte und interne Strukturen vergleichsweise einfach angepasst werden. Nach Fertigstellung des Spritzgusswerkzeugs sind Änderungen deutlich aufwendiger.
Vor der Werkzeugfreigabe sollten deshalb folgende Punkte abgestimmt und geprüft sein:
- Außenkontur und Gesamtdicke der Folientastatur einschließlich der erforderlichen Toleranzen
- Position und Ausführung von Tasten und Prägungen
- Gehäuseaufnahme und stabile Auflage der Schaltbereiche
- Displayfenster, Gehäuseausschnitt und Displayposition
- Positionen und erforderliche Freistellungen für Status-LEDs
- Lage des Kabelausgangs und des Gehäusedurchbruchs
- kollisionsfreier Verlauf des Folienleiters bis zur Leiterplatte
- Anschlussposition und Zugänglichkeit des Steckverbinders
- Klebe- und gegebenenfalls erforderliche Dichtflächen
- Berücksichtigung aller Durchführungen und Öffnungen im Dichtkonzept
- vorgesehene Montagereihenfolge
Sind diese Schnittstellen vor der Werkzeugfreigabe definiert, lassen sich Folientastatur, Gehäuse und Elektronik konstruktiv als gemeinsame Baugruppe auslegen.
Die N&H Technology GmbH ist ein erfahrener Anbieter von Fertigungslösungen mit einem klaren Fokus auf kundenspezifische Bedieneinheiten (HMI). Seit über 25 Jahren begleitet das Unternehmen seine Kunden von der Idee bis zur Serienlieferung und bietet ein breites Leistungsspektrum, das technische Beratung, innovative Entwicklung und umfassenden Service umfasst. Zu den Produkten gehören u.a. kundenspezifische Silikonschaltmatten, Folientastaturen, Formteile aus Kunststoff, Elastomeren und Metall, Kabelkonfektionierungen, magnetische Steckverbinder, Federkontakte und komplette Endgeräte.
N&H Technology legt besonderen Wert auf maßgeschneiderte Lösungen, die optimal auf die Anforderungen der Kunden abgestimmt sind. Das Dienstleistungsangebot umfasst die Entwicklung und Konstruktion von Komponenten, Baugruppen und Komplettlösungen, die Optimierung technischer Spezifikationen zur Produktsicherheit, Kostenanalysen und -reduktionen sowie die Unterstützung bei Konstruktions- und Entwicklungsaufgaben. Ergänzt wird dies durch technische Prüfungen und Analysen, eine reibungslose logistische und zolltechnische Abwicklung sowie Outsourcing-Optionen, um Lieferketten effizienter zu gestalten.
Durch ein globales Netzwerk langjähriger Fertigungspartner in Asien, und eigene Produktionskapazitäten garantiert das Unternehmen hochwertige und wirtschaftliche Ergebnisse. Die Fertigungsstandorte erfüllen internationale Qualitätsstandards wie DIN ISO 9001, DIN ISO 14001 sowie branchenspezifische Zertifizierungen wie IATF 16949 und DIN ISO 13485.
Mit Standorten in Willich und Shanghai sowie einem internationalen Team aus hochqualifizierten Ingenieuren kombiniert N&H Technology modernste Technologien mit langjähriger Erfahrung. Das Unternehmen bietet seinen Kunden umfassende Unterstützung in Branchen wie Elektronik, Maschinenbau, Medizintechnik und Automobilindustrie. Transparente Kommunikation, Flexibilität und hohe Qualitätsstandards prägen dabei die Zusammenarbeit.
N&H Technology – Ihr Partner für innovative Bedieneinheiten und hochwertige Fertigungslösungen.
N&H Technology GmbH
Gießerallee 21
47877 Willich
Telefon: +49 (2154) 8125-0
Telefax: +49 (2154) 8125-22
http://www.nh-technology.de
Marketingleitung N&H Firmengruppe
Telefon: +49 (2154) 81250
E-Mail: marketing@nh-technology.de
